
齿轮泵从毛坯铸件到成品出厂的核心节点梳理
时间:2026-10-05 10:24:30 作者:特种泵阀 点击量:105次
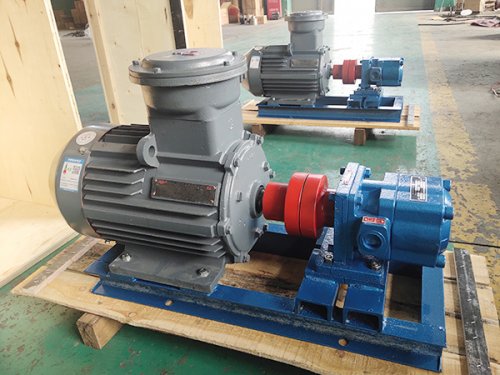
齿轮泵作为容积式流体输送的核心设备,其从毛坯铸件到成品出厂的全流程管控精度,直接决定后期产品的自吸能力、输送速率与长期运行稳定性,任意一个核心节点的疏漏,都可能引发运行异响、内泄漏超标、输送流量不足等高频故障。系统性梳理全链路核心节点,明确各环节的管控要点,是确定齿轮泵成品品质全部适配各类输送工况的关键支撑。
核心节点是毛坯铸件入厂核验环节,这是决定产品基础品质的源头防线。所有泵体、泵盖、齿轮等核心构件的毛坯铸件入厂时,起先完成外观全检,确认铸件表面无明显砂眼、气孔、裂纹、缩松等铸造缺陷,非加工面的平整度与结构刚性符合要求,不存在影响后续加工的严重变形。针对输送特别介质的工况对应的不锈钢铸件,主要核验材质的致密性,通过无损检测排查内部隐藏的疏松、杂质缺陷,确认材质的性能与力学性能全部符合标准要求,避免后续精加工后内部缺陷暴露直接导致构件报废。所有毛坯件按批次分类标识,不合格件直接剔除,从源头避免劣质毛坯流入加工环节。
核心节点是粗加工与基准定型环节,这是确定后续精加工精度的基础。粗加工过程中统一以铸件的核心安装基准面为定位基准,完成各构件的粗车、粗铣加工,预留均匀正确的精加工余量,同时全部清理铸件表面的氧化皮与加工残留毛刺。粗加工完成后核验所有基准面的平面度,确认无翘曲变形问题,为后续精加工提供稳定的定位基准,避免因基准偏差引发后续精加工的累计误差,导致核心孔位的位置精度不达标。粗加工检验不合格的构件及时返回返工调整,不进入精加工工序。
核心节点是核心构件精加工与精度校验环节,这是决定齿轮泵性能的核心工序。精加工阶段主要管控泵体的齿轮安装孔的孔距精度、平行度与形位公差,确定两齿轮轴的轴线始终保持平行,啮合侧隙处于正确区间;同时严格管控齿轮的齿形精度、端面平行度与外圆同轴度,确定齿轮啮合平稳,端面与泵体的间隙均匀一致。所有精加工完成后,逐件核验核心构件的关键尺寸精度,确认齿轮的啮合状态、泵体孔系的位置精度全部符合设计要求,精度不达标的构件及时返工调整,杜不能合格件进入装配环节,从加工层面将内泄漏的风险降到低。
核心节点是整机组装与间隙管控环节,这是确定设备运行状态的关键步骤。装配前全部清理所有构件的加工残留铁屑、杂质,避免硬质颗粒进入泵腔引发齿轮划伤。装配过程中准确控制齿轮端面与泵盖的轴向间隙、齿轮齿面的径向啮合间隙,确定所有配合间隙处于设计的优区间,既不会因间隙过大引发内泄漏超标、输送速率下降,也不会因间隙过小导致运行卡滞、温升过高。组装完成后手动盘动泵轴,确认整体转动顺滑无卡滞、无异常卡顿点,为后续测试环节打好基础。
核心节点是性能测试与成品终检环节,这是全流程闭环的后期确定。在用测试台架上完成齿轮泵的全工况性能测试,依次核验设备的自吸能力、不同工况下的输送流量、运行噪音与温升状态,针对测试中暴露的微量内泄漏、流量偏差等问题,准确调整配合间隙直到所有性能参数全部达标。后期完成外观与配套附件核验后,齿轮泵即可判定为合格出厂,实现从毛坯到成品的全链路品质受控,确定产品长期稳定适配各类流体输送工况。