
齿轮油泵生产全流程质控
时间:2026-10-01 10:16:12 作者:特种泵阀 点击量:126次
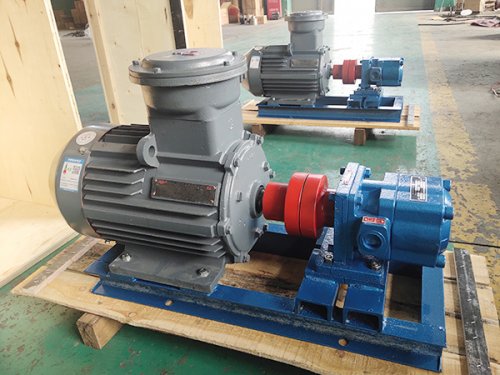
齿轮油泵作为液压与润滑系统的核心动力部件,其生产全流程的质控精度直接决定设备的容积速率、运行稳定性与长期服役寿命,任意一个环节的质量疏漏,都可能引发内泄漏超标、压力不足、早期磨损等高频故障,直接影响整套液压系统的正常运行。建立覆盖从原材料入厂到成品出厂的全链路闭环质控体系,是确定齿轮油泵综合品质达标的核心支撑。
原材料入厂质控是全流程的一道防线,所有用于生产的泵体、齿轮、泵盖等核心构件的基材,入厂时需要完成材质核验,确认材料的力学性能、化学成分全部符合标准要求,不存在材质不合格、以次充好的问题。针对输送特别介质的工况对应的特种材质构件,额外完成不怕腐性能抽检,确认材质适配对应的介质特性。所有毛坯铸件入厂后逐件完成外观与内部缺陷检测,排查隐藏的砂眼、气孔、裂纹、疏松等铸造缺陷,不合格毛坯直接剔除,避免劣质基材流入后续加工环节,从源头去掉先天质量隐患。
加工过程质控采用工序间互检与专检结合的模式,每道工序完成后,作业人员起先完成自检,确认本工序的加工尺寸、形位公差符合图纸要求,再流转到专职质检人员完成专项复检。针对齿轮加工工序,主要管控齿形精度、端面平行度与外圆同轴度,确定齿轮啮合平稳,运行过程无异常冲击磨损;针对泵体加工工序,主要核验两齿轮安装孔的孔距精度、平行度与孔内壁的粗糙度,避免孔位偏差引发齿轮轴装配后出现别劲卡滞的问题。所有加工工序的检测结果同步做好记录,不合格构件及时返工或报废,不允许流入下一道工序,避免后续出现批量质量问题。
热处理工序质控是确定核心构件力学性能的关键环节,齿轮、轴类等运动构件完成热处理后,逐件核验表面硬度与芯部韧性,确认硬度分布均匀,不存在局部硬度过高或过低的问题,全部适配齿轮油泵的重载要求。同步检测热处理后的构件变形量,确认齿轮的端面无翘曲、泵轴无弯曲变形,若变形量超出允许范围,及时做校直或返工处理,避免后续精加工无法修正热处理变形,导致终装配后配合间隙偏差超标。所有热处理构件做好性能记录,不合格件直接剔除,确定核心运动部件的力学性能全部达标。
装配环节质控聚焦配合间隙的准确管控,装配前全部清理所有构件的加工残留铁屑、毛刺与杂质,用洁净的压缩空气反复吹扫泵腔内部,避免硬质颗粒残留划伤齿轮啮合面。装配过程中严格按照工艺要求控制齿轮端面与泵盖的轴向间隙、齿轮齿面的径向啮合间隙,确定所有配合间隙处于设计的优区间,既不会因间隙过大引发内泄漏超标、容积速率下降,也不会因间隙过小导致运行卡滞、温升过高。装配完成后手动盘动泵轴,确认整体转动顺滑无卡滞、无异常卡顿点,不合格装配件及时拆解重装,不进入测试环节。
成品性能测试质控是全流程的后期闭环防线,在用测试台架上完成齿轮油泵的全工况性能核验,依次测试设备的自吸能力、额定工况下的输出压力、输送流量、运行噪音与温升状态,针对测试中暴露的微量内泄漏、压力偏差等问题,准确调整配合间隙直到所有性能参数全部达标。后期核验设备的外观、密封状态与配套附件,确认所有项目全部合格后,齿轮油泵方可判定为成品出厂,实现全流程质量受控,确定产品长期稳定适配各类液压润滑系统工况。